

De extrusie van TPE-draad heeft te kampen met problemen op het gebied van adhesie en gladheid van het oppervlak, wat gevolgen heeft voor de productkwaliteit en de prestaties in verschillende elektrische toepassingen.
Problemen met de extrusie van TPE-draad, zoals slechte hechting en oppervlakteruwheid, kunnen worden opgelost door de extrusieparameters, materiaalselectie en koelmethoden te optimaliseren om een consistente kwaliteit en prestaties te behouden.
Het is essentieel om de belangrijkste uitdagingen van de extrusie van TPE-draad te begrijpen, maar het verkennen van strategieën voor parameteroptimalisatie kan de oppervlakte-eigenschappen en hechting aanzienlijk verbeteren. Lees meer over het verbeteren van uw extrusieproces voor een superieure draadkwaliteit.
TPE in draadextrusie zorgt voor flexibiliteit en weerbestendigheid.Echt
TPE-materialen staan bekend om hun flexibiliteit en duurzaamheid, waardoor ze ideaal zijn voor toepassingen die veerkrachtige en aanpasbare draadeigenschappen vereisen.
Hechtingsproblemen bij TPE-extrusie zijn onvermijdelijk.Vals
Hoewel het een uitdaging is, kunnen hechtingsproblemen worden beperkt door de juiste materiaalselectie en procesoptimalisatie, waardoor defecten bij de extrusie van TPE-draad tot een minimum worden beperkt.
- 1. Welke specifieke factoren dragen bij aan een slechte hechting van TPE-draadextrusie?
- 2. Wat zijn de methoden om de hechting van TPE-draadextrusie te verbeteren?
- 3. Wat zijn de redenen voor het niet-gladde oppervlak van TPE-draadextrusie?
- 4. Wat zijn de methoden om de gladheid van het oppervlak van TPE-draadextrusie te verbeteren?
- 5. Welke invloed hebben de kwaliteit van de hechting en de gladheid van het oppervlak op de prestaties van TPE-draad?
- 6. Conclusie
Welke specifieke factoren dragen bij aan een slechte hechting van TPE-draadextrusie?
Slechte hechting bij de extrusie van TPE-draad kan leiden tot aanzienlijke fabricageproblemen die de kwaliteit en prestaties in verschillende toepassingen beïnvloeden.
Slechte hechting bij TPE-draadextrusie wordt veroorzaakt door oppervlaktevervuiling, onjuiste temperaturen en incompatibele materialen. Om de hechting te verbeteren, moet u zorgen voor netheid, de verwerkingsomstandigheden optimaliseren en compatibele materialen gebruiken.

Materiaal compatibiliteit
De compatibiliteit van de deklaag en de geleider is van groot belang bij het extruderen van TPE-draad. Als ze niet met elkaar overweg kunnen, wordt de hechting beïnvloed.
Uitdrijvingstemperatuur
De temperatuur bij extrusie is erg belangrijk voor de vloeibaarheid, crosslinking en andere eigenschappen van TPE-materialen. Een te hoge of te lage temperatuur heeft invloed op de hechting.
Uitdrijvingssnelheid
De extrusiesnelheid is te hoog, zodat het materiaal niet lang genoeg in de spuitmond blijft om goed te verknopen, wat de hechting vermindert. Als de snelheid te laag is, kan het materiaal te veel verknopen, wat ook van invloed is op de hechting.
Vervuilde oppervlakken leiden altijd tot slechte hechting bij TPE-draadextrusie.Echt
Verontreinigingen werken als barrières die een goede hechting tussen lagen verhinderen en resulteren in een slechte hechting.
Extreme temperaturen hebben geen invloed op de hechting van TPE-draden.Vals
Onjuiste temperaturen kunnen de materiaalstroom en de hechting beïnvloeden, wat kan leiden tot onvoldoende hechting.
Wat zijn de methoden om de hechting van TPE-draadextrusie te verbeteren?
Het verbeteren van de hechting bij de extrusie van TPE-draad is essentieel voor het verbeteren van de duurzaamheid en prestaties van producten in verschillende toepassingen.
Het verbeteren van de hechting van TPE-draadextrusie omvat oppervlaktebehandelingen, hechtprimers en het optimaliseren van extrusieparameters om de materiaalcompatibiliteit en oppervlakte-energie voor sterkere bindingen te verbeteren.

Materiaalformulering optimaliseren
Kies TPE-materialen die goed samenwerken met de geleidermaterialen om ze beter te laten kleven. Je kunt ze ook beter laten kleven door het recept te veranderen, zoals het toevoegen van kleefstoffen en crosslinking agents.
Aanpassing van de extrusietemperatuur
Kies op basis van de prestaties van TPE de juiste extrusietemperatuur1. Zorg ervoor dat het materiaal goed vloeit, maar probeer de temperatuur te verlagen om het materiaal minder lang in de kop te houden en te voorkomen dat het te veel verknoopt.
De extrusiesnelheid regelen
Om ervoor te zorgen dat het materiaal enige tijd in de kop van de machine blijft zodat er voldoende verknoping is, past u de extrusiesnelheid2. Vermijd tegelijkertijd onvoldoende vloeibaarheid van het materiaal door een te hoge snelheid of overmatige verknoping van het materiaal door een te lage snelheid.
Oppervlaktebehandelingen kunnen de hechting van TPE-draden aanzienlijk verbeteren.Echt
Technieken zoals corona- en plasmabehandeling verhogen de oppervlakte-energie en bevorderen zo een betere hechting met kleefstoffen en andere materialen.
Alle TPE's zijn van nature compatibel met lijmen en hebben geen extra behandeling nodig.Vals
Niet alle TPE's hechten goed zonder behandeling; vaak zijn specifieke aanpassingen aan het oppervlak nodig om de hechting met kleefmiddelen te verbeteren.
Wat zijn de redenen voor het niet-gladde oppervlak van TPE-draadextrusie?
De extrusie van TPE-draad kan soms leiden tot niet-gladde oppervlakken, wat de productkwaliteit en -consistentie beïnvloedt. Inzicht in de hoofdoorzaken is essentieel voor optimale productieresultaten.
Niet-gladde TPE-draadoppervlakken zijn het gevolg van een verkeerd matrijsontwerp, een inconsistente materiaalstroom of temperatuurschommelingen. Het oplossen van deze problemen verbetert de oppervlaktekwaliteit en de productprestaties.

Uitdrijvingstemperatuur
-
Als de extrusietemperatuur te hoog of te laag is: zal het oppervlak van de TPE-draad niet glad zijn. Als de temperatuur te hoog is, is het materiaal te vloeibaar en is het oppervlak gevoelig voor bellen, bramen en andere defecten. Bij een te lage temperatuur is het materiaal niet vloeibaar genoeg en is het oppervlak gevoelig voor oneffenheden.
-
De extrusietemperatuur is niet voldoende: Ik zal je een voorbeeld geven. We maken trekbuisproducten. We modificeren ze met SEBS substraat. Veel fabrikanten gebruiken SBS-substraat. We weten allemaal dat de SEBS-gemodificeerde TPE-extrusie hoger is dan de SBS-gemodificeerde TPR-extrusie. We hebben veel klanten ontmoet die TPR-extrusiepijp gebruikten. Ze gebruiken onze TPE-extrusietemperatuur op basis van het TPR-extrusieprobleem.
Schimmelproblemen
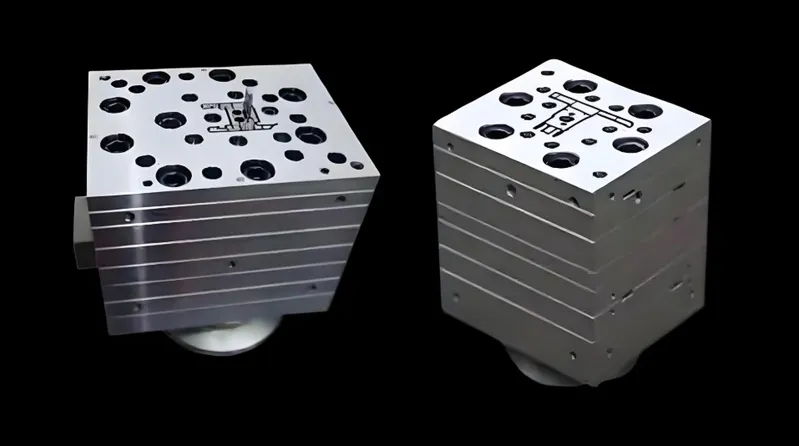
- Het ontwerp van de mal is niet redelijk of de malwand is niet glad: matrijsontwerp3 niet redelijk is of de matrijswand niet glad is, kan ertoe leiden dat het oppervlak van de TPE-draad niet glad is. Een onredelijk matrijsontwerp kan leiden tot ongelijkmatige extrusie en uitrekking van het materiaal tijdens het extrusieproces; oneffen matrijswanden kunnen leiden tot krassen of bramen op de matrijswanden.
-
Het gebruik van te veel lossingsmiddel: Het gebruik van te veel lossingsmiddel kan defecten veroorzaken aan het oppervlak van de producten. Kleine runners en poorten en een slechte afzuiging kunnen ook resulteren in een slechte oppervlakteglans.
-
Oppervlaktebehandeling van de schimmel: De gladheid van het matrijsoppervlak is van invloed op de oppervlakteglans van TPE-producten. Als het matrijsoppervlak ruw of niet gepolijst is, zullen de producten de gebreken van het matrijsoppervlak kopiëren, waardoor het oppervlak van het eindproduct gaat glanzen. Vuil en oxiden op het matrijsoppervlak hebben ook invloed op de oppervlaktekwaliteit van de producten.
Materiële kwesties
-
Materiaal Formulering4: De formulering van het TPE-materiaal is ook een belangrijke factor die de gladheid van het oppervlak beïnvloedt. De toevoeging van vlamvertragers, vulstoffen en andere additieven kan bijvoorbeeld de vloeibaarheid, viscositeit en andere eigenschappen van het materiaal beïnvloeden, wat weer van invloed is op de gladheid van het oppervlak.
-
Materiaalproblemen: Als er onzuiverheden in het materiaal gemengd zijn, zal het productoppervlak niet glanzend zijn als het niet droog is. Het materiaal heeft een slechte thermische stabiliteit en zal ontleden bij verhitting.

-
Glans van TPE-materialen: De glans van TPE-materialen hangt sterk af van wat je erin stopt. Sommige TPE's hebben een lagere glansgraad, wat meestal te maken heeft met wat erin zit, zoals vulstoffen en weekmakers. Vulstoffen zoals talk en calciumcarbonaat kunnen het materiaal minder doorzichtig en glad maken, waardoor de oppervlakteglans van het product lager wordt. Als je te veel weekmaker gebruikt, kan het materiaal er plakkerig uitzien en geen oppervlakteglans hebben.
-
Materiaal vocht: dit kan ook leiden tot het fenomeen van oppervlakteruwheid, de focus hier, niet alleen het TPE materiaal vocht, maar ook de kleur masterbatch vocht zal ook verschijnen in deze situatie. Als de TPE grondstof plastificering veroorzaakt door een slechte zichtbare ruwheid, gesneden dwarsdoorsnede, kan niet worden gevonden in de lucht gaten (microporeuze), en deze elasticiteit zal niet veranderen, maar het water-absorberende TPE extrusie, omdat een beetje microfoam, verslechtering van de elasticiteit, hardheid daling. Zodra het water overmatig is, wordt het gas geproduceerd omdat het moeilijker is te lozen aan de wortel van de enkele schroef, dus het veroorzaakt plastificeringsproblemen tussen het materiaal en produceert luchtgaten in het materiaal.
-
TPE-grondstoffen: TPE grondstoffen veroorzaken TPE extrusie oppervlak is niet glad, vooral de vloeibaarheid van het materiaal, het moleculaire gewicht van het basismateriaal te hoog is, de smeltvinger te laag resulterend. Dit soort situaties kunnen alleen worden opgelost door het materiaal te vervangen. Er is ook de TPE materiaalformule in het vulstofaandeel te groot.
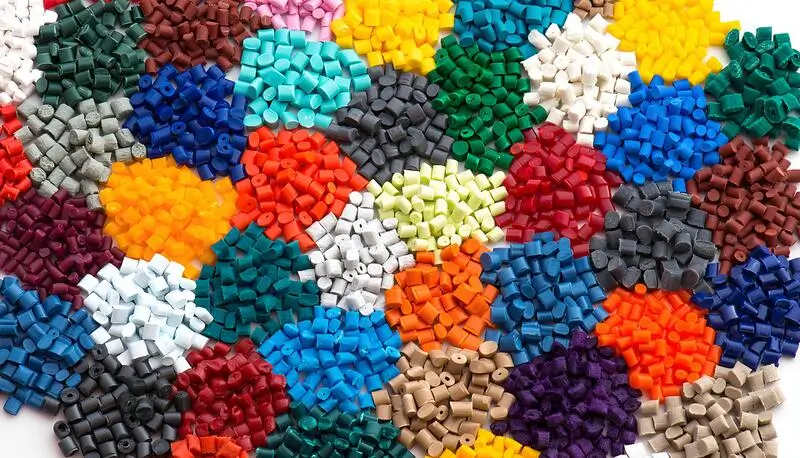
- Thermoplastisch elastomeer (TPE) grondstoffen: de reden voor het gebruik van TPE grondstoffen5 is dat het geëxtrudeerde oppervlak niet glad is. Dit komt voornamelijk door de vloeibaarheid van het materiaal, het hoge moleculaire gewicht van het basismateriaal en de lage smeltindex. In dit geval is de enige oplossing om het materiaal te vervangen. Daarnaast is het vulstofgehalte in de TPE-formulering te hoog. De extrusieapparatuur is meestal de oorzaak, omdat de extruder te klein is en de matrijs schoon. Over het algemeen wordt het oppervlak gladder naarmate de druk toeneemt.
Problemen met spuitgietprocessen
- Temperatuur, druk en koeltijd in de spuitgietproces6: De parameters temperatuur, druk en koeltijd tijdens het spuitgietproces hebben een directe invloed op de glans van TPE-producten. Als de temperatuur tijdens het spuitgieten te laag is of de koeltijd te kort, smelt en koelt het oppervlak van het TPE-materiaal niet voldoende af, wat gemakkelijk leidt tot ruwheid van het oppervlak en verminderde glans. Een te hoge injectiedruk kan leiden tot overmatige compressie van het productoppervlak, wat weer van invloed is op de glans van het oppervlak.

- Injectiesnelheid: Als de injectiesnelheid te hoog is, blijft het materiaal te lang in het vat, waardoor de oppervlakteglans van het product afneemt. Als de temperatuur van het vat te laag is, is de temperatuur van de spuitmond te laag, waardoor de oppervlakteglans van het product afneemt. Als de matrijstemperatuur te laag is, de koelsnelheid te hoog is, wanneer de smelt nog steeds de matrijs vult, wordt de holtewand gevormd op de korst, de schelplaag wordt blootgesteld aan verschillende krachten, waardoor deze wit en modderig wordt en de oppervlakteglans van het product afneemt. Als de tegendruk van het plastificeren te klein is, wordt het materiaal niet gelijkmatig geplastificeerd en worden het materiaal en de kleurstof niet goed gemengd, waardoor het oppervlak van het product ongelijkmatig van kleur wordt.
Toepassing van oppervlaktebehandelingstechnologie
Soms is alleen het aanpassen van het materiaal en de procesparameters niet genoeg om de glans te krijgen die je wilt. Je kunt TPE-producten nog glanzender maken door gebruik te maken van oppervlaktebehandelingstechnologie. Door spuiten, coaten, plateren en andere oppervlaktebehandelingsprocessen kunnen TPE-producten er nog beter uitzien.

Invloed van de productieomgeving
De oppervlakteglans van TPE-producten7 kan ook worden beïnvloed door de productieomgeving. Als de luchtvochtigheid in de productieomgeving te hoog is of de temperatuur sterk schommelt, kan het TPE-materiaal water absorberen of kan er tijdens de verwerking oppervlaktekristallisatie optreden, wat kan leiden tot een afname van de oppervlakteglans van de producten. Stof, olie en andere vervuilende stoffen in de productiefaciliteit kunnen zich tijdens het spuitgietproces ook hechten aan het oppervlak van het product, waardoor de glans wordt aangetast.
Een onjuist matrijsontwerp leidt tot niet-vloeiende TPE-draadoppervlakken.Echt
Een onnauwkeurig matrijsontwerp kan een ongelijkmatige materiaalverdeling veroorzaken, wat resulteert in imperfecties aan het oppervlak.
Alle inconsistenties in het oppervlak van TPE-draden zijn te wijten aan materiaaldefecten.Vals
Hoewel materiaaldefecten een rol kunnen spelen, hebben temperatuurregeling en extrusiesnelheid ook een grote invloed op de oppervlaktekwaliteit.
Wat zijn de methoden om de gladheid van het oppervlak van TPE-draadextrusie te verbeteren?
Het verbeteren van de oppervlaktegladheid van TPE-draadextrusie is cruciaal voor het verbeteren van de productkwaliteit en -prestaties in verschillende toepassingen, van consumentenelektronica tot medische apparatuur.
Door de extrusietemperatuur te optimaliseren, een consistente materiaaltoevoer te garanderen en een geavanceerd matrijsontwerp te gebruiken, wordt de gladheid van het TPE-draadextrusieoppervlak verbeterd, wat de esthetische en functionele eigenschappen ten goede komt.

Extrusietemperatuur optimaliseren
Selecteer de juiste extrusietemperatuur op basis van de prestaties van TPE-materialen. Probeer de extrusietemperatuur te verlagen om ervoor te zorgen dat het materiaal goed stroomt, zodat het minder lang in de spuitmond blijft. Dit helpt oppervlaktedefecten zoals bellen en flash te voorkomen.
Verbetering van schimmel
- Optimaliseer de matrijsstructuur: Om ervoor te zorgen dat het materiaal gelijkmatig wordt samengeperst en uitgerekt wanneer het wordt uitgeperst, moet je de matrijs optimaliseren. Tegelijkertijd moet je de afwerking van de binnenkant van de matrijs verbeteren zodat het materiaal geen krassen of bramen achterlaat aan de binnenkant van de matrijs.
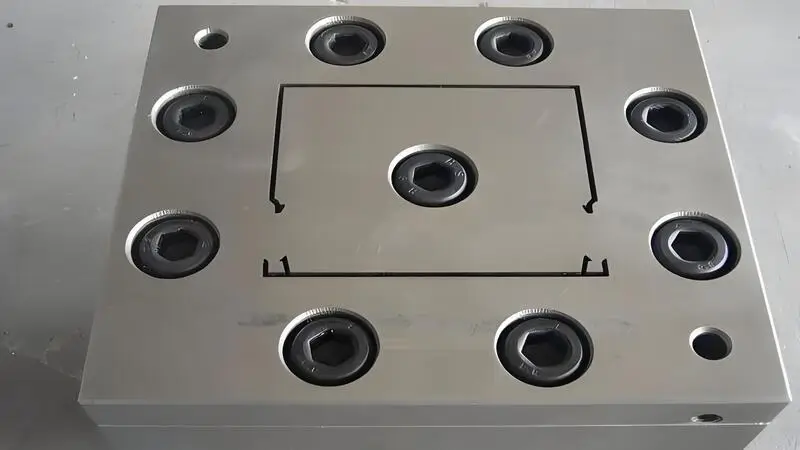
- Fijn polijsten van het matrijsoppervlak: te maken TPE producten8 glanzender wordt, moet je de mal polijsten. Je kunt mechanische of chemische methoden gebruiken om het oppervlak van de mal zo glad als een spiegel te maken. Dit maakt het productoppervlak glad en glanzend. Je moet de mal ook regelmatig schoonmaken en onderhouden om te voorkomen dat vuil en oxide zich ophopen, waardoor de producten glanzender worden. Voor sommige complexe mallen kun je ook overwegen om coatingtechnologie te gebruiken om het oppervlak van de mal gladder te maken.Gebruik geen of minder mold release en breng het gelijkmatig aan. Maak runners en poorten groter en voeg ontluchtingssleuven toe.
De materiaalformule aanpassen
Om TPE-producten glanzend te maken, moet je beginnen met het ontwerp van de formulering. Kies eerst grondstoffen met een hoge glans. Ten tweede, controleer de hoeveelheid vulstof die u gebruikt. Je kunt ook speciale vulstoffen gebruiken, zoals superfijn talkpoeder of licht calciumcarbonaat met oppervlaktebehandeling. Deze materialen behouden de fysische eigenschappen van de TPE terwijl ze de impact op de glans verminderen.
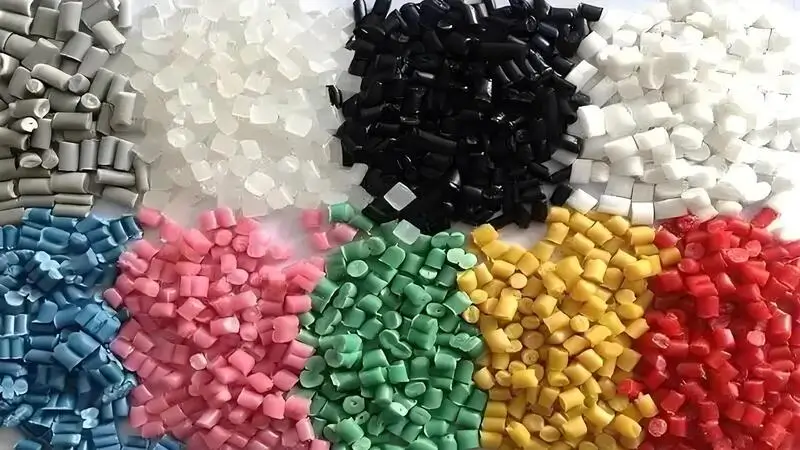
Om de glans te verbeteren kun je de hoeveelheid weekmaker verminderen of de juiste soort weekmaker kiezen. Je kunt ook de formulering van TPE materialen aanpassen. Je kunt bijvoorbeeld de hoeveelheid vlamvertragers, vulstoffen en andere additieven verminderen. Je kunt ook smeermiddelen, antioxidanten en andere additieven toevoegen om de vloeibaarheid, viscositeit en andere eigenschappen van het materiaal te verbeteren en het oppervlak gladder te maken.
Selectie van geschikte oppervlaktebehandelingstechnologie
Afhankelijk van de gebruiksvereisten van het product kun je de juiste oppervlaktebehandelingstechnologie kiezen om de glans te verbeteren. Het spuiten van transparante glanzende coatings is een veelgebruikte methode om de oppervlakteglans te verbeteren zonder de kleur van het product te veranderen. Galvano-technologie kan ook worden gebruikt voor bepaalde TPE-producten die een metaalachtige textuur nodig hebben om hun uiterlijk nog te verbeteren. Het gebruik van UV-uithardende coatingtechnologie verhoogt niet alleen de glans, maar verbetert ook de slijtvastheid en verouderingsbestendigheid van het product.
Optimalisatie van de parameters van het gietproces
Om TPE-producten er glanzender uit te laten zien, kun je het spuitgietproces aanpassen. Verhoog de injectietemperatuur een beetje zodat het TPE-materiaal volledig smelt als het vloeit. Op die manier ziet het oppervlak er glad uit. Verleng de koeltijd zodat je de producten er niet te vroeg uithaalt. Op die manier zal het oppervlak genoeg afkoelen om er overal glanzend uit te zien.

Om de impact van een hoge of lage druk op de glans te vermijden, moet je de injectiedruk aanpassen. Door herhaalde tests en aanpassingen kun je de beste combinatie van procesparameters vinden.
Verlaag de injectiesnelheid om de tijd dat het materiaal in het vat blijft te verkorten. Verhoog de spuitmondtemperatuur om de smelttemperatuur te verhogen. Verhoog de oppervlaktetemperatuur van de mal, vertraag de koelsnelheid of gebruik technieken zoals plaatselijke verwarming bij de poort. Verhoog de tegendruk als dat nodig is.
De productieomgeving verbeteren
Een andere manier om TPE-producten er beter uit te laten zien is het verbeteren van de productieomgeving. Houd de temperatuur en vochtigheid in de productiewerkplaats constant, verminder het vocht en de onzuiverheden in de lucht en voorkom effectief dat het TPE-materiaal nat wordt tijdens de verwerking.
Zorg ervoor dat de productieapparatuur schoon is. Als er onzuiverheden of olie in de apparatuur zit, kan dit het oppervlak van de producten aantasten. Voor sommige speciale TPE-materialen is het verstandig om de grondstoffen op een droge plaats op te slaan om te voorkomen dat ze nat worden.
Geoptimaliseerde extrusietemperatuur verbetert de gladheid van het TPE-draadoppervlak.Echt
Een goed temperatuurbeheer vermindert oppervlaktedefecten en zorgt voor een gladdere afwerking.
Een consistente materiaaltoevoer tijdens extrusie heeft een negatieve invloed op de oppervlaktekwaliteit.Vals
Consistente materiaaltoevoer helpt de uniformiteit te behouden, wat de gladheid van het oppervlak bij TPE-draadextrusie verbetert.
Welke invloed hebben de kwaliteit van de hechting en de gladheid van het oppervlak op de prestaties van TPE-draad?
De kwaliteit van de hechting en de gladheid van het oppervlak hebben een grote invloed op de prestaties van TPE-draden en beïnvloeden de duurzaamheid, geleidbaarheid en esthetische aantrekkingskracht in verschillende toepassingen.
Een hoogwaardige hechting verbetert de duurzaamheid van de TPE-draad en de elektrische prestaties, terwijl de gladheid van het oppervlak de wrijving vermindert en de esthetiek verbetert, wat essentieel is voor consumentenelektronica en toepassingen in de auto-industrie.

Invloed van de bindingskwaliteit op de eigenschappen van TPE-draden
-
Hechting en levensduur: De hechtkwaliteit is direct gerelateerd aan de hechting van de TPE-draad. Een draad met een goede hechting zal minder snel afvallen of losraken tijdens het gebruik, wat de levensduur van de draad kan verlengen.
-
Stabiliteit tijdens verwerking: TPE-draad met een goede hechtingskwaliteit is stabieler tijdens de verwerking en zal minder snel afvallen of losraken, waardoor het productieproces soepel verloopt.
Het effect van de gladheid van het oppervlak op de prestaties van TPE-draad
- Uiterlijk en gevoel: TPE-draad met een glad oppervlak ziet er mooier uit en voelt prettiger aan, vooral bij toepassingen waarbij vaak contact nodig is, zoals hoofdtelefoonkabels en datakabels.

-
Elektrische prestaties: Bij gebruik als isolatielaag voor draden en kabels kan de TPE-draad met glad oppervlak de integriteit en stabiliteit van de isolatielaag beter handhaven, waardoor veilige en betrouwbare elektrische prestaties worden gegarandeerd.
-
Verwerkingsprestaties: TPE-draad met een glad oppervlak is gemakkelijker te vormen en te plastificeren tijdens de verwerking, waardoor de productiekosten lager worden en de productie efficiënter verloopt.
Specifieke methoden om de hechtkwaliteit en de gladheid van het oppervlak te verbeteren
- Voorverwarming van de geleider: Als de lijm niet van kleur verandert, probeer dan de voorverwarmingstemperatuur of het voltage te verhogen om de hechting te verbeteren.

-
Vorm onder druk: Knijp in de mal of pas de afstand in het hoofd aan om ervoor te zorgen dat de afstand tussen de draadbrug, de buitendiameter en de isolatiedikte van de draad goed zijn en zorg er tegelijkertijd voor dat er geen excentriciteit is.
-
Aanpassing van de hardheid van de lijm: gebruik een zachtere lijm om beter te hechten en pas de hardheid van de lijm aan het weer aan.
-
Onregelmatige stranding: Als je de verbinding op geen enkele andere manier kunt verbeteren, kun je het contactoppervlak tussen de lijm en de geleider vergroten door een onregelmatig gestrande geleider te gebruiken.
-
Schroeftemperatuur en extrusiedruk: Om het oppervlak van de TPE-draad glad te maken, past u de schroeftemperatuur en de extrusiedruk aan. Over het algemeen zal een hogere druk het oppervlak gladder maken.
Hoge hechtkwaliteit verhoogt de duurzaamheid en prestaties van TPE-draden.Echt
Sterke laaghechting minimaliseert defecten, wat leidt tot verbeterde betrouwbaarheid en elektrische eigenschappen.
De gladheid van het oppervlak heeft geen invloed op TPE-draadtoepassingen.Vals
Gladde oppervlakken verminderen wrijving en verbeteren het uiterlijk, wat cruciaal is voor de bruikbaarheid en visuele aantrekkingskracht van consumentenproducten.
Conclusie
Dit artikel gaat over de factoren die de adhesie en oppervlaktegladheid9 van TPE-draad tijdens extrusie. Slechte hechting wordt voornamelijk veroorzaakt door materiaalcompatibiliteit, ongeschikte extrusietemperatuur en -snelheid. Om de hechting te verbeteren, kunnen we de materiaalformule optimaliseren en de extrusietemperatuur en -snelheid aanpassen.
Het oppervlak is niet glad, wat voornamelijk te maken heeft met temperatuur, matrijsontwerp, materiaalformule, omgeving en andere factoren. We kunnen de gladheid van het oppervlak van TPE-draad effectief verbeteren en de prestaties verhogen door procesparameters te optimaliseren, de materiaalformule aan te passen en een geschikte technologie voor oppervlaktebehandeling toe te passen.
-
Inzicht in de juiste extrusietemperatuur is cruciaal voor het bereiken van de beste hechting en oppervlaktekwaliteit in TPE-producten. ↩
-
Het onderzoeken van de invloed van de extrusiesnelheid kan helpen om het productieproces te optimaliseren en de productkwaliteit te verbeteren. ↩
-
Het onderzoeken van matrijsontwerpprincipes kan de oppervlaktekwaliteit van TPE-producten aanzienlijk verbeteren, wat leidt tot betere productieresultaten. ↩
-
Als u meer weet over de samenstelling van materialen, kunt u de eigenschappen van TPE optimaliseren voor een betere oppervlakteafwerking en productkwaliteit. ↩
-
Inzicht in de invloed van TPE-grondstoffen kan helpen om de productkwaliteit en de oppervlakteafwerking te verbeteren. ↩
-
Leer meer over kritieke factoren bij het spuitgieten die van invloed zijn op de kwaliteit en prestaties van TPE producten. ↩
-
Verken technieken om de glans van TPE-producten te verbeteren voor een betere esthetiek en aantrekkingskracht op de markt. ↩
-
Ontdek deze informatiebron voor effectieve technieken om de kwaliteit en het uiterlijk van TPE-producten te verbeteren, zodat ze betere prestaties leveren en er mooier uitzien. ↩
-
Deze link geeft inzicht in methoden en technologieën die de gladheid van het oppervlak van TPE-draad kunnen verbeteren, wat cruciaal is voor de productkwaliteit. ↩




 NL
 EN
 ES
 FR
 DE
 PT
 AR
 RU
 JA
 KO
 IT
 TR
 PL
 ID
