

A extrusão de fio TPE enfrenta desafios com a adesão e a suavidade da superfície, afectando a qualidade e o desempenho do produto em várias aplicações eléctricas.
Os problemas de extrusão de fio TPE, como a fraca adesão e a rugosidade da superfície, podem ser resolvidos optimizando os parâmetros de extrusão, a seleção de materiais e os métodos de arrefecimento para manter uma qualidade e um desempenho consistentes.
Embora seja essencial compreender os principais desafios da extrusão de fio TPE, a exploração de estratégias para a otimização de parâmetros pode melhorar significativamente as propriedades da superfície e a adesão. Saiba mais sobre como melhorar o seu processo de extrusão para obter uma qualidade superior do fio.
O TPE na extrusão do fio garante flexibilidade e resistência às intempéries.Verdadeiro
Os materiais TPE são conhecidos pela sua flexibilidade e durabilidade, tornando-os ideais para aplicações que requerem propriedades de fio resilientes e adaptáveis.
Os problemas de aderência na extrusão de TPE são inevitáveis.Falso
Embora seja um desafio, os problemas de adesão podem ser atenuados através da seleção adequada do material e da otimização do processo, minimizando os defeitos na extrusão de fios de TPE.
- 1. Que factores específicos contribuem para uma fraca adesão da extrusão de fio TPE?
- 2. Quais são os métodos para melhorar a adesão da extrusão de fio TPE?
- 3. Quais são as razões para a superfície não lisa da extrusão de fio TPE?
- 4. Quais são os métodos para melhorar a suavidade da superfície da extrusão de fio TPE?
- 5. Como é que a qualidade da ligação e a suavidade da superfície afectam o desempenho do fio TPE?
- 6. Conclusão
Que factores específicos contribuem para uma fraca adesão da extrusão de fio TPE?
Uma fraca adesão na extrusão de fio TPE pode levar a problemas significativos de fabrico, afectando a qualidade e o desempenho em várias aplicações.
A fraca aderência na extrusão de fio TPE resulta da contaminação da superfície, de temperaturas inadequadas e de materiais incompatíveis. Para melhorar a aderência, assegure a limpeza, optimize as condições de processamento e utilize materiais compatíveis.

Compatibilidade de materiais
A compatibilidade entre a camada de cobertura e o condutor é um fator importante quando se trata de extrudir fio TPE. Se não se derem bem, a aderência será afetada.
Temperatura de extrusão
A temperatura de extrusão é muito importante para a fluidez, reticulação e outras propriedades dos materiais TPE. Se a temperatura for demasiado alta ou demasiado baixa, afectará a adesão.
Velocidade de extrusão
A velocidade de extrusão é demasiado rápida, pelo que o material não permanece no bocal o tempo suficiente para se reticular corretamente, o que reduz a adesão. Se a velocidade for demasiado lenta, o material pode reticular-se demasiado, o que também afecta a aderência.
As superfícies contaminadas conduzem sempre a uma fraca aderência na extrusão de fio TPE.Verdadeiro
Os contaminantes actuam como barreiras, impedindo a ligação adequada entre camadas e resultando em falhas de adesão.
As temperaturas extremas não têm qualquer impacto na aderência do fio TPE.Falso
As temperaturas inadequadas podem afetar o fluxo e a ligação do material, conduzindo a uma adesão insuficiente.
Quais são os métodos para melhorar a adesão da extrusão de fio TPE?
Melhorar a aderência na extrusão de fio TPE é fundamental para aumentar a durabilidade e o desempenho do produto em várias aplicações.
A melhoria da adesão por extrusão do fio TPE envolve tratamentos de superfície, primários adesivos e a otimização dos parâmetros de extrusão para melhorar a compatibilidade do material e a energia da superfície para ligações mais fortes.

Otimizar a formulação do material
Escolha materiais TPE que funcionem bem com os materiais condutores para os fazer aderir melhor. Também pode fazer com que adiram melhor alterando a receita, como adicionar material pegajoso e agentes de reticulação.
Ajuste da temperatura de extrusão
Com base no desempenho do TPE, escolha o temperatura de extrusão1. Certifique-se de que o material flui bem, mas tente baixar a temperatura para manter o material na cabeça durante menos tempo e evitar que se ligue demasiado.
Controlar a velocidade de extrusão
Para que o material permaneça na cabeça da máquina durante um período de tempo moderado para assegurar uma reticulação adequada, ajustar a velocidade de extrusão2. Ao mesmo tempo, evitar uma fluidez insuficiente do material devido a uma velocidade demasiado rápida ou uma reticulação excessiva do material devido a uma velocidade demasiado lenta.
Os tratamentos de superfície podem melhorar significativamente a aderência do fio TPE.Verdadeiro
Técnicas como o tratamento com corona e plasma aumentam a energia da superfície, promovendo uma melhor formação de ligações com adesivos e outros materiais.
Todos os TPE são naturalmente compatíveis com os adesivos e não requerem qualquer tratamento adicional.Falso
Nem todos os TPE aderem bem sem tratamento; são frequentemente necessárias modificações específicas da superfície para melhorar a adesão com adesivos.
Quais são as razões para a superfície não lisa da extrusão de fio TPE?
A extrusão de fio TPE pode, ocasionalmente, resultar em superfícies não lisas, afectando a qualidade e a consistência do produto. Compreender as causas principais é essencial para garantir resultados de produção óptimos.
As superfícies não lisas do fio TPE resultam de uma conceção incorrecta da matriz, inconsistência do fluxo de material ou flutuações de temperatura. A resolução destes problemas melhora a qualidade da superfície e o desempenho do produto.

Temperatura de extrusão
-
Se a temperatura de extrusão for demasiado alta ou demasiado baixa: a superfície do fio TPE não será lisa. Quando a temperatura é demasiado elevada, o material é demasiado fluido, e a superfície é propensa a bolhas, rebarbas e outros defeitos. Quando a temperatura é demasiado baixa, o material não é suficientemente fluido, e a superfície é propensa a irregularidades.
-
A temperatura de extrusão não é suficiente: Deixem-me dar-vos um exemplo. Fabricamos produtos de tubos de tensão. Modificamo-los com substrato SEBS. Muitos fabricantes utilizam o substrato SBS. Todos sabemos que a extrusão de TPE modificado com SEBS será superior à extrusão de TPR modificado com SBS. Encontrámos muitos clientes que costumavam utilizar tubos de extrusão de TPR. Utilizam a nossa temperatura de extrusão de TPE de acordo com o problema de extrusão de TPR.
Problemas de bolor
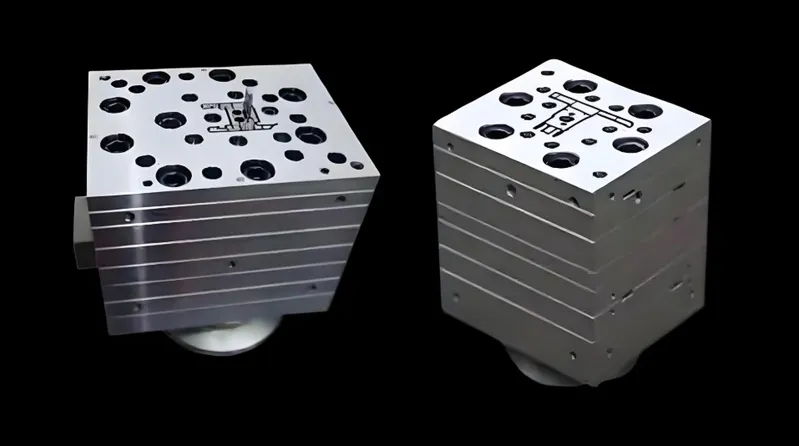
- O desenho do molde não é razoável ou a parede do molde não é lisa: conceção do molde3 não é razoável ou a parede do molde não é lisa pode levar a que a superfície do fio TPE não seja lisa. O design não razoável do molde pode levar a uma extrusão desigual e ao estiramento do material no processo de extrusão; paredes de molde não lisas podem levar a arranhões ou rebarbas nas paredes do molde.
-
A utilização de demasiado desmoldante: a utilização de demasiado agente de libertação de moldes pode causar defeitos na superfície dos produtos. Pequenos tamanhos de canais e portas, bem como uma exaustão deficiente, também podem resultar num brilho de superfície deficiente.
-
Tratamento da superfície do molde: a suavidade da superfície do molde afecta o brilho da superfície dos produtos TPE. Se a superfície do molde for áspera ou não polida, então os produtos copiarão os defeitos da superfície do molde, resultando no brilho da superfície do produto acabado. A sujidade e os óxidos deixados na superfície do molde também afectarão a qualidade da superfície dos produtos.
Questões materiais
-
Formulação do material4: a formulação do material TPE é também um fator importante que afecta a suavidade da superfície. Por exemplo, a adição de retardadores de chama, cargas e outros aditivos pode afetar a fluidez, a viscosidade e outras propriedades do material, o que, por sua vez, afecta a suavidade da superfície.
-
Problemas materiais: Se houver impurezas misturadas no material, a superfície do produto não será brilhante quando não estiver seca. O material tem uma estabilidade térmica fraca e decompõe-se quando aquecido.

-
Brilho dos materiais TPE: o brilho dos materiais TPE depende muito do que é colocado neles. Alguns TPE têm um nível de brilho inferior, o que está normalmente relacionado com o que está no seu interior, como cargas e plastificantes. As cargas como o talco e o carbonato de cálcio podem tornar o material menos transparente e suave, o que faz com que o brilho da superfície do produto seja inferior. Se utilizar demasiado plastificante, o material pode parecer pegajoso e não ter qualquer brilho de superfície.
-
Humidade do material: isto também pode levar ao fenómeno da rugosidade da superfície, o foco aqui, não só a humidade do material TPE, mas também a humidade do masterbatch de cor também aparecerá nesta situação. Se a plastificação da matéria-prima TPE causada por má rugosidade aparente, corte transversal, não pode ser encontrada nos orifícios de ar (microporoso), e esta elasticidade não mudará, mas a extrusão de TPE absorvente de água, porque um pouco de microespuma, deterioração da elasticidade, declínio da dureza. Uma vez que a água é excessiva, o gás produzido porque é mais difícil de descarregar na raiz do parafuso único, por isso causa problemas de plastificação entre o material e produz buracos de ar no material.
-
Matérias-primas TPE: As matérias-primas TPE causam que a superfície de extrusão TPE não seja lisa, principalmente a fluidez do material, o peso molecular do material base é demasiado elevado, o dedo de fusão é demasiado baixo resultante. Este tipo de situação é apenas para substituir o material. Há também a fórmula do material TPE na proporção de enchimento é muito grande.
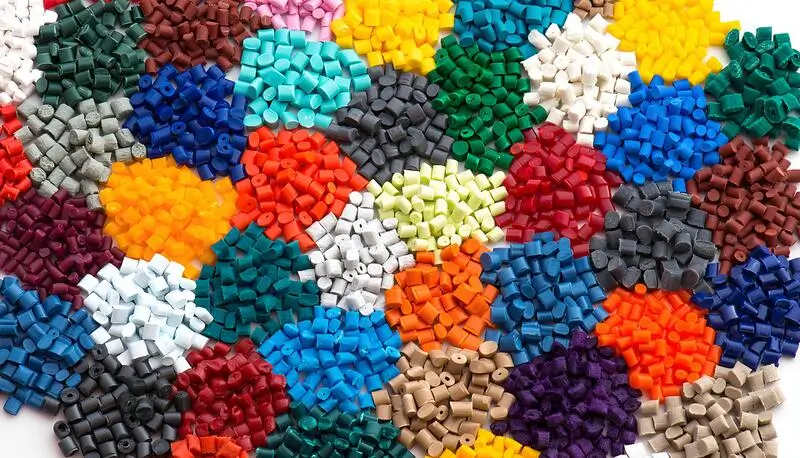
- Matérias-primas de elastómeros termoplásticos (TPE): a razão da utilização Matérias-primas TPE5 é o facto de a superfície extrudida não ser lisa. Isto deve-se principalmente à fluidez do material, ao elevado peso molecular do material de base e ao baixo índice de fusão. Neste caso, a única solução é substituir o material. Além disso, o teor de carga na formulação de TPE é demasiado elevado. O equipamento de extrusão é normalmente a causa, uma vez que a extrusora é demasiado pequena e a matriz está limpa. Geralmente, à medida que a pressão aumenta, a superfície torna-se mais lisa.
Problemas de parâmetros do processo de moldagem
- Temperatura, pressão e tempo de arrefecimento no processo de moldagem por injeção6: os parâmetros de temperatura, pressão e tempo de arrefecimento no processo de moldagem por injeção têm um impacto direto no brilho dos produtos TPE. Se a temperatura durante a moldagem por injeção for demasiado baixa ou se o tempo de arrefecimento for demasiado curto, a superfície do material TPE não derrete e arrefece suficientemente, o que conduzirá facilmente à rugosidade da superfície e a um brilho reduzido. Uma pressão de injeção demasiado elevada pode levar a uma compressão excessiva da superfície do produto, o que, por sua vez, afecta o brilho da superfície.

- Velocidade de injeção: se a velocidade de injeção for demasiado rápida, o material permanecerá no cilindro durante demasiado tempo, o que fará com que o brilho da superfície do produto diminua. Se a temperatura do cilindro for demasiado baixa, a temperatura do bocal é demasiado baixa, o que também fará com que o brilho da superfície do produto diminua. Se a temperatura do molde for demasiado baixa, a velocidade de arrefecimento é demasiado rápida, quando a massa fundida ainda está a encher o molde, a parede da cavidade forma-se na crosta, a camada de casca é sujeita a uma variedade de forças, tornando-a branca e lamacenta, reduzindo o brilho da superfície do produto. Se a contrapressão de plastificação for demasiado pequena, o material não será plastificado uniformemente, e a mistura do material e do corante não será boa, resultando numa cor desigual da superfície do produto.
Aplicação da tecnologia de tratamento de superfícies
Por vezes, o simples ajuste dos parâmetros do material e do processo não é suficiente para obter o brilho pretendido. É possível tornar os produtos TPE ainda mais brilhantes utilizando a tecnologia de tratamento de superfícies. A pulverização, o revestimento, a galvanização e outros processos de tratamento de superfície podem melhorar ainda mais o aspeto dos produtos TPE.

Influência do ambiente de produção
O brilho superficial dos produtos TPE7 também pode ser afetado pelo ambiente de produção. Se a humidade no ambiente de produção for demasiado elevada ou a temperatura flutuar muito, o material TPE pode absorver água ou a cristalização da superfície pode ocorrer durante o processamento, o que pode levar a uma diminuição do brilho da superfície dos produtos. A poeira, o óleo e outros poluentes na fábrica de produção também podem ser anexados à superfície do produto durante o processo de moldagem por injeção, afectando o brilho.
A conceção incorrecta da matriz conduz a superfícies não lisas do fio TPE.Verdadeiro
A conceção imprecisa da matriz pode causar uma distribuição desigual do material, resultando em imperfeições na superfície.
Todas as inconsistências de superfície nos fios de TPE são devidas a defeitos de material.Falso
Embora os defeitos do material possam contribuir, o controlo da temperatura e a velocidade de extrusão também têm um impacto significativo na qualidade da superfície.
Quais são os métodos para melhorar a suavidade da superfície da extrusão de fio TPE?
Melhorar a suavidade da superfície da extrusão de fio TPE é crucial para melhorar a qualidade e o desempenho do produto em várias aplicações, desde a eletrónica de consumo aos dispositivos médicos.
A otimização da temperatura de extrusão, a garantia de uma alimentação consistente do material e a utilização de um design avançado da matriz melhoram a suavidade da superfície de extrusão do fio de TPE, melhorando as propriedades estéticas e funcionais.

Otimizar a temperatura de extrusão
Com base no desempenho dos materiais TPE, selecione a temperatura de extrusão correta. Enquanto se certifica de que o material flui bem, tente baixar a temperatura de extrusão para reduzir o tempo de permanência do material no bocal. Isto ajudará a evitar defeitos de superfície, como bolhas e fulgor.
Melhoria do molde
- Otimizar a estrutura da matriz: Para garantir que o material é espremido e esticado uniformemente quando está a ser espremido, é necessário otimizar o molde. Ao mesmo tempo, é necessário melhorar o acabamento do interior do molde para que o material não deixe riscos ou rebarbas no interior do molde.
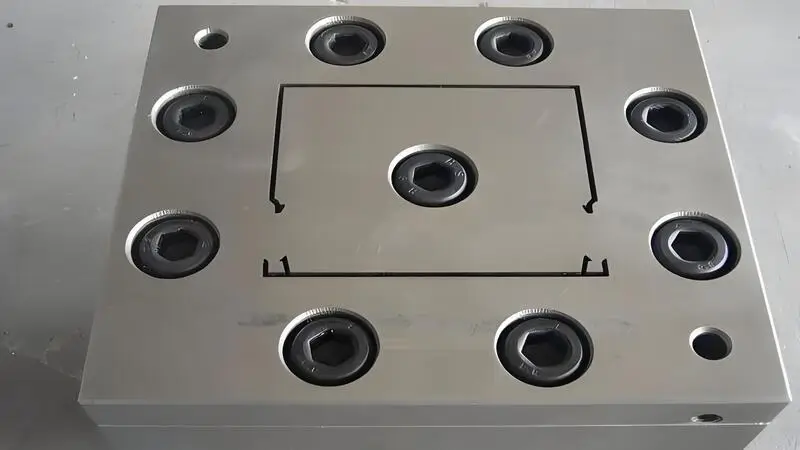
- Polimento fino da superfície do molde: para fazer Produtos TPE8 mais brilhante, é necessário polir o molde. Pode utilizar métodos mecânicos ou químicos para tornar a superfície do molde tão lisa como um espelho. Isto tornará a superfície do produto lisa e brilhante. Também é necessário limpar e manter o molde regularmente para evitar a acumulação de sujidade e óxido, o que também ajudará a tornar os produtos mais brilhantes. Para alguns moldes complexos, pode também considerar a utilização de tecnologia de revestimento para tornar a superfície do molde mais lisa. Aumente as corrediças e as portas e adicione ranhuras de ventilação.
Ajustar a fórmula do material
Para tornar os produtos TPE brilhantes, é necessário começar com o design da formulação. Em primeiro lugar, escolha matérias-primas com elevado brilho. Em segundo lugar, controle a quantidade de carga que utiliza. Também pode utilizar cargas especiais, como pó de talco superfino ou carbonato de cálcio leve com tratamento de superfície. Estes materiais manterão as propriedades físicas do TPE, reduzindo o impacto no brilho.
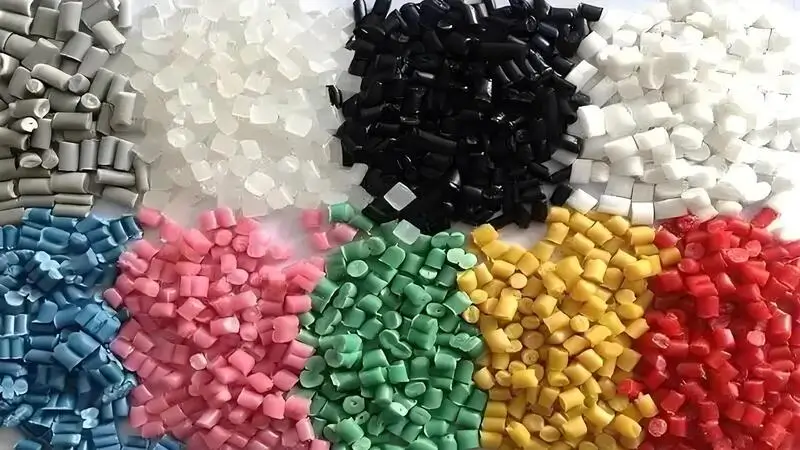
Para melhorar o nível de brilho, pode reduzir a quantidade de plastificante ou escolher o tipo certo de plastificante. Também pode ajustar a formulação dos materiais TPE. Por exemplo, você pode reduzir a quantidade de retardadores de chama, enchimentos e outros aditivos. Você também pode adicionar lubrificantes, antioxidantes e outros aditivos para melhorar a fluidez, viscosidade e outras propriedades do material e melhorar a suavidade da superfície.
Seleção da tecnologia de tratamento de superfície adequada
Dependendo dos requisitos de utilização do produto, pode escolher a tecnologia de tratamento de superfície adequada para melhorar o brilho. A pulverização de revestimentos brilhantes transparentes é uma prática comum para melhorar o brilho da superfície sem alterar a cor do produto. A tecnologia de galvanoplastia também pode ser utilizada para determinados produtos TPE que requerem uma textura metálica para melhorar ainda mais o seu aspeto. A utilização da tecnologia de revestimento de cura UV não só aumenta o brilho, como também melhora a resistência à abrasão e ao envelhecimento do produto.
Otimização dos parâmetros do processo de moldagem
Para dar um aspeto mais brilhante aos produtos TPE, pode ajustar o processo de moldagem por injeção. Aumente um pouco a temperatura de injeção para que o material TPE derreta completamente quando flui. Desta forma, a superfície terá um aspeto liso. Prolongue o tempo de arrefecimento para não retirar os produtos demasiado cedo. Desta forma, a superfície arrefecerá o suficiente para ficar com um aspeto brilhante.

Para evitar o impacto da pressão alta ou baixa no brilho, ajuste a pressão de injeção. Através de testes e ajustes repetidos, é possível encontrar a melhor combinação de parâmetros do processo.
Diminuir a velocidade de injeção para reduzir o tempo de permanência do material no cilindro. Aumentar a temperatura do bico para aumentar a temperatura de fusão. Aumentar a temperatura da superfície do molde, abrandar a taxa de arrefecimento ou utilizar técnicas como o aquecimento local na porta. Aumentar a contrapressão conforme necessário.
Melhorar o ambiente de produção
Outra maneira de fazer com que os produtos TPE pareçam melhores é melhorar o ambiente de produção. Mantenha a temperatura e a humidade na oficina de produção constantes, reduza a humidade e as impurezas no ar e evite eficazmente que o material TPE se molhe durante o processamento.
Certifique-se de que o equipamento de produção está limpo. Se houver impurezas ou óleo no equipamento, isso pode estragar a superfície dos produtos. No caso de alguns materiais TPE especiais, poderá ser necessário armazenar e manusear as matérias-primas num local seco para evitar que se molhem.
A temperatura de extrusão optimizada melhora a suavidade da superfície do fio TPE.Verdadeiro
A gestão adequada da temperatura reduz os defeitos da superfície, garantindo um acabamento mais suave.
A alimentação consistente de material durante a extrusão afecta negativamente a qualidade da superfície.Falso
A alimentação consistente de material ajuda a manter a uniformidade, melhorando a suavidade da superfície na extrusão de fio TPE.
Como é que a qualidade da ligação e a suavidade da superfície afectam o desempenho do fio TPE?
A qualidade da ligação e a suavidade da superfície têm um impacto significativo no desempenho do fio de TPE, influenciando a durabilidade, a condutividade e o aspeto estético em várias aplicações.
A ligação de alta qualidade aumenta a durabilidade do fio TPE e o desempenho elétrico, enquanto a suavidade da superfície reduz a fricção e melhora a estética, essencial para aplicações electrónicas de consumo e automóveis.

Influência da qualidade da ligação nas propriedades do fio TPE
-
Aderência e vida útil: a qualidade da ligação está diretamente relacionada com a aderência do fio TPE. Um fio com boa aderência tem menos probabilidades de cair ou de se separar durante a utilização, o que pode prolongar a vida útil do fio.
-
Estabilidade durante o processamento: O fio TPE com boa qualidade de ligação é mais estável durante o processamento e tem menos probabilidades de cair ou separar-se, o que garante a suavidade do processo de produção.
O efeito da suavidade da superfície no desempenho do fio TPE
- Aspeto e toque: O fio TPE com superfície lisa tem um aspeto mais bonito e é mais confortável ao toque, especialmente em aplicações que requerem um contacto frequente, como cabos para auscultadores e cabos de dados.

-
Desempenho elétrico: Quando utilizado como camada isolante para fios e cabos, o fio TPE de superfície lisa pode manter melhor a integridade e a estabilidade da camada de isolamento, garantindo um desempenho elétrico seguro e fiável.
-
Desempenho do processamento: O fio TPE de superfície lisa é mais fácil de moldar e plastificar durante o processamento, o que ajuda a reduzir os custos de produção e a melhorar a eficiência da produção.
Métodos específicos para melhorar a qualidade da colagem e a suavidade da superfície
- Pré-aquecimento do condutor: se o adesivo não mudar de cor, tente aumentar a temperatura de pré-aquecimento ou a tensão para melhorar a aderência.

-
Molde pressurizado: Apertar o molde ou ajustar a distância dentro da cabeça para garantir a distância da ponte do fio, o diâmetro exterior e a espessura do isolamento do fio e, ao mesmo tempo, garantir que não há excentricidade.
-
Regulação da dureza da cola: utilizar um adesivo mais macio para uma melhor aderência e ajustar a dureza do adesivo em função das condições climatéricas.
-
Encalhe irregular: Quando não é possível melhorar a ligação de outra forma, é possível aumentar a área de contacto entre a cola e o condutor utilizando um condutor de fios irregulares.
-
Temperatura do parafuso e pressão de extrusão: Para tornar a superfície do fio TPE lisa, ajuste a temperatura do parafuso e a pressão de extrusão. Em geral, o aumento da pressão tornará a superfície mais lisa.
A elevada qualidade de ligação aumenta a durabilidade e o desempenho do fio TPE.Verdadeiro
A forte adesão da camada minimiza os defeitos, levando a uma maior fiabilidade e propriedades eléctricas.
A suavidade da superfície não tem qualquer impacto nas aplicações do fio TPE.Falso
As superfícies lisas reduzem o atrito e melhoram o aspeto, o que é crucial para a facilidade de utilização e o aspeto visual dos produtos de consumo.
Conclusão
Este artigo trata dos factores que afectam a adesão e a suavidade da superfície9 do fio TPE durante a extrusão. A má aderência é causada principalmente pela compatibilidade do material, temperatura e velocidade de extrusão inadequadas. Para melhorar a aderência, podemos otimizar a fórmula do material e ajustar a temperatura e a velocidade de extrusão.
A superfície não é lisa, principalmente relacionada com a temperatura, o design do molde, a fórmula do material, o ambiente e outros factores. Podemos melhorar eficazmente a suavidade da superfície do fio TPE e melhorar o seu desempenho, optimizando os parâmetros do processo, ajustando a fórmula do material e adoptando a tecnologia de tratamento de superfície adequada.
-
Compreender a temperatura de extrusão correta é crucial para obter a melhor aderência e qualidade de superfície nos produtos TPE. ↩
-
A exploração do impacto da velocidade de extrusão pode ajudar a otimizar o processo de produção e a melhorar a qualidade do produto. ↩
-
A exploração dos princípios de conceção dos moldes pode melhorar significativamente a qualidade da superfície dos produtos TPE, conduzindo a melhores resultados de fabrico. ↩
-
Aprender sobre a formulação do material pode ajudá-lo a otimizar as propriedades do TPE para um melhor acabamento da superfície e qualidade do produto. ↩
-
Compreender o impacto das matérias-primas de TPE pode ajudar a melhorar a qualidade do produto e o acabamento da superfície. ↩
-
Saiba mais sobre os factores críticos na moldagem por injeção que influenciam a qualidade e o desempenho dos produtos TPE. ↩
-
Explorar técnicas para melhorar o brilho dos produtos TPE para uma melhor estética e atração do mercado. ↩
-
Explore este recurso para aprender técnicas eficazes para melhorar a qualidade e o aspeto dos produtos TPE, garantindo um melhor desempenho e estética. ↩
-
Esta ligação fornecerá informações sobre métodos e tecnologias que podem melhorar a suavidade da superfície do fio TPE, crucial para a qualidade do produto. ↩




 PT
 EN
 ES
 FR
 DE
 AR
 RU
 JA
 KO
 IT
 NL
 TR
 PL
 ID
