

Proces spieniania przez wytłaczanie tworzy lekkie, wydajne termicznie materiały poprzez wprowadzenie gazu do polimerów podczas wytłaczania, tworząc strukturę pianki odpowiednią do różnych zastosowań.
Spienianie ekstruzyjne wtryskuje gaz do polimerów podczas wytłaczania, tworząc lekkie, komórkowe materiały do pakowania, budowy i izolacji, zmniejszając zużycie materiału i poprawiając właściwości termiczne.
Zrozumienie zawiłości procesu spieniania ekstruzyjnego i jego zastosowań jest kluczem do wykorzystania jego zalet dla Twojej branży. Dowiedz się, jak różne gazy i polimery wpływają na końcowe właściwości pianki i jej zastosowania.
Spienianie ekstruzyjne obniża koszty materiałów w procesie produkcji.Prawda
Dzięki rozprężaniu polimeru za pomocą gazu, produkty piankowe są wytwarzane przy użyciu mniejszej ilości surowca, co prowadzi do oszczędności kosztów.
Spienianie ekstruzyjne jest stosowane wyłącznie w opakowaniach.Fałsz
Powszechnie stosowane w opakowaniach, spienianie ekstruzyjne znajduje również zastosowanie w przemyśle budowlanym, motoryzacyjnym i izolacyjnym ze względu na swoje wszechstronne właściwości.
- 1. Jakie są najpopularniejsze materiały stosowane w spienianiu ekstruzyjnym?
- 2. Jakie są etapy procesu spieniania ekstruzyjnego?
- 3. Jakie są trzy czynniki procesu spieniania ekstruzyjnego?
- 4. Jakie są zastosowania spieniania ekstruzyjnego?
- 5. Jakie są różnice między procesem wytłaczania pianki a formowaniem pianki?
- 6. Wnioski
Jakie są najpopularniejsze materiały stosowane w spienianiu ekstruzyjnym?
Wytłaczane materiały spieniające odgrywają kluczową rolę w branżach wymagających lekkich i izolowanych produktów, zwiększając wydajność i obniżając koszty.
Spienianie metodą wytłaczania powszechnie wykorzystuje polistyren, polietylen, polipropylen i poliuretan do izolacji termicznej, redukcji masy i wszechstronności w przemyśle opakowaniowym, budowlanym i motoryzacyjnym.

Kwas polimlekowy (PLA)
PLA jest materiałem biodegradowalnym. The Proces spieniania metodą wytłaczania1 może sprawić, że produkt będzie lżejszy, co może obniżyć koszty i poprawić odporność na ciepło i elastyczność materiału. Pianka PLA jest szeroko stosowana w opakowaniach żywności i innych dziedzinach. Na przykład firmy takie jak Coopbox we Włoszech i TAG Packaging w Korei od wielu lat prowadzą badania nad tym materiałem i osiągnęły świetne wyniki.
Polietylen (PE)
Polietylen jest również jednym z popularnych materiałów do spieniania metodą wytłaczania. Poprzez wytłaczanie z rozdmuchem spienianie2 proces, w produktach PE mogą powstawać małe pęcherzyki powietrza, zmniejszając w ten sposób ilość użytego tworzywa sztucznego.
Na przykład patent złożony przez LIBERTY wspomina o produkcie ze spienionego polietylenu formowanego metodą wytłaczania z rozdmuchem i metodzie jego przygotowania, która obejmuje takie składniki, jak przedmieszka środka porotwórczego, żywica matrycowa i przedmieszka barwiąca.

Materiały te mają różne właściwości i mogą być wykorzystywane do różnych celów podczas wytwarzania pianki za pomocą wytłaczarki. Aby wybrać odpowiedni materiał, należy zastanowić się nad tym, co się wytwarza i gdzie będzie on używany.
Kopolimer etylenu i octanu winylu (EVA)
EVA jest powszechnie stosowanym materiałem piankowym o dobrych właściwościach amortyzujących, wodoodpornych i termoizolacyjnych. Proces wytłaczania pianki może produkować Pianka EVA3 które są szeroko stosowane we wkładkach do butów, sprzęcie sportowym, materiałach dźwiękochłonnych i zabawkach.
Polistyren jest kluczowym materiałem wykorzystywanym do spieniania metodą wytłaczania.Prawda
Polistyren jest powszechnie stosowany ze względu na swoje doskonałe właściwości izolacyjne i lekkość, dzięki czemu nadaje się do pakowania i budowy.
Pomimo swoich zalet, materiały spieniane metodą wytłaczania nie są odpowiednie dla wszystkich branż.Prawda
Chociaż oferują one różne zalety, niektóre branże mogą wymagać materiałów o innych właściwościach, takich jak sztywność lub określona odporność chemiczna.
Jakie są etapy procesu spieniania ekstruzyjnego?
Proces spieniania przez wytłaczanie ma kluczowe znaczenie w produkcji lekkich, trwałych materiałów w różnych branżach, ponieważ polega na wprowadzaniu środka spieniającego do polimerów z tworzyw sztucznych podczas wytłaczania.
Proces wytłaczania pianki polega na stopieniu polimeru, dodaniu środka spieniającego i schłodzeniu w celu utworzenia pianki, stosowanej w opakowaniach, motoryzacji i budownictwie ze względu na jej lekkość i wytrzymałość.

Mieszanie surowców
Wymieszać żywicę polimerową z środek porotwórczy4 i inne dodatki (takie jak środki zarodkujące, środki zmniejszające palność itp.), aby upewnić się, że środek porotwórczy jest równomiernie rozprowadzony w polimerze.
Plastyfikacja i wytłaczanie
Wymieszany surowiec trafia do wytłaczarki, gdzie zostaje stopiony i uplastyczniony w wysokiej temperaturze. Podczas tego procesu środek porotwórczy jest równomiernie rozprowadzany w matrycy polimerowej.
Proces spieniania
Gdy temperatura wzrasta, środek spieniający zaczyna się rozkładać lub parować, tworząc gazy, które tworzą pęcherzyki w stopionym materiale. Proces spieniania jest kontrolowany przez temperaturę, ciśnienie i stosunek surowców.
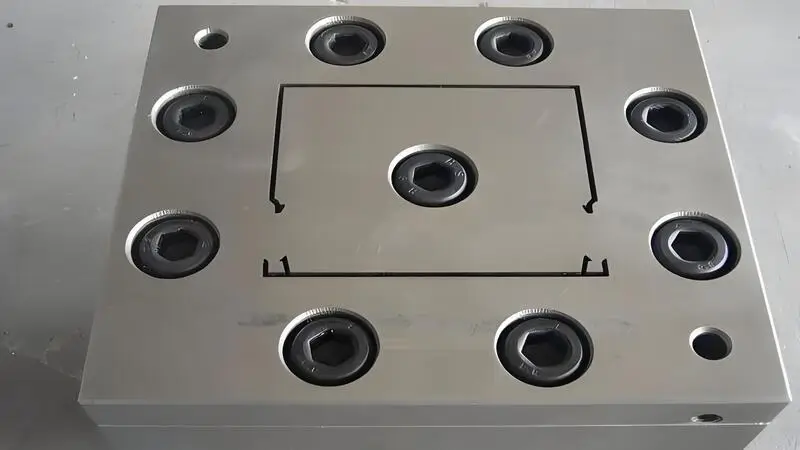
Wytłaczanie form
Gdy stopiony materiał jest przeciskany przez formę, ciśnienie nagle spada, powodując wydmuchiwanie gazów i tworzenie zamkniętej struktury komórkowej. Ten etap decyduje o strukturze i właściwościach produktu końcowego.
Chłodzenie i kształtowanie
Wytłaczany materiał jest szybko schładzany w jednostce chłodzącej, dzięki czemu może stwardnieć i zachować pożądany kształt i rozmiar. Podczas chłodzenia struktura blistra staje się jeszcze bardziej stabilna.
Proces dojrzewania
Po uformowaniu materiał odstawia się na pewien czas, aby gazy zawarte w środku porotwórczym zostały stopniowo zastąpione powietrzem, co sprawia, że materiał staje się mocniejszy i trwalszy.
Cięcie i pakowanie
Na koniec przycinamy uformowany materiał do żądanych specyfikacji i pakujemy go w celu wysłania.
Spienianie ekstruzyjne zawsze skutkuje jednolitą strukturą komórek.Fałsz
Jednorodność struktury komórek zależy od takich czynników jak rodzaj środka spieniającego i warunki procesu.
Wytłaczanie pianki zmniejsza zużycie materiału bez uszczerbku dla wytrzymałości.Prawda
Rozszerzając polimery w piankę, zużycie materiału jest zminimalizowane przy jednoczesnym zachowaniu integralności strukturalnej.
Jakie są trzy czynniki procesu spieniania ekstruzyjnego?
Proces spieniania przez wytłaczanie ma kluczowe znaczenie dla tworzenia lekkich i wydajnych materiałów dla różnych gałęzi przemysłu poprzez wprowadzanie gazów do polimerów podczas procesu wytłaczania.
Proces spieniania metodą wytłaczania zależy od rodzaju polimeru, środka spieniającego i warunków przetwarzania, które określają strukturę, gęstość i wydajność pianki.

Temperatura wytłaczania
Temperatura wytłaczania ma duży wpływ na to, jak dobrze formuje się arkusz pianki. Jeśli rozpoczniesz wytłaczanie w niższej temperaturze, pęcherzyki będą większe. Wraz ze wzrostem temperatury pęcherzyki będą się zmniejszać. Przy dalszym zwiększaniu temperatury, pęcherzyki będą ponownie większe.
Dzieje się tak, ponieważ temperatura wytłaczania jest niska, a gaz w stopie jest nierównomiernie mieszany, zarodkowany i nierównomiernie rozproszony, co powoduje tworzenie się dużych pęcherzyków i wysoką gęstość arkusza pianki; gdy temperatura wzrośnie do określonej wartości, wytłaczany stop nie jest w stanie wytrzymać wewnętrznej siły rozprężającej i szybko się zapada.
Musisz dowiedzieć się temperatura wytłaczania5 biorąc pod uwagę środek sieciujący, AC i stopień żelowania systemu.
Jeśli temperatura środka sieciującego jest zbyt wysoka, temperatura sieciowania i szybkość rozkładu AC są zbyt wysokie, co skutkuje trudną kontrolą czasu formowania; jeśli temperatura jest zbyt niska, szybkość rozkładu AC i szybkość sieciowania AC są zbyt wysokie. środek sieciujący6 nie są kompatybilne, więc ilość żelu w systemie jest niewielka i nie można uzyskać dobrego pęcherzyka.
Bardzo ważna jest również temperatura głowicy i formy ustnej podczas procesu spieniania arkusza polietylenu. Ogólnie rzecz biorąc, temperatura korpusu wytłaczarki wynosi od 140 do 190 stopni Celsjusza, a temperatura głowicy wynosi od 180 do 210 stopni Celsjusza. Najlepiej jest stosować proces wytłaczania w niskiej temperaturze, aby uzyskać drobną i jednolitą strukturę pęcherzyków.
Czas przebywania stopionego materiału w ekstruderze
Prędkość ślimaka jest niska, materiał pozostaje w beczce przez długi czas, środek porotwórczy bardzo się rozkłada, łatwo się pieni i tworzy pęcherzyki, więc liczba pęcherzyków jest niewielka, a rozmiar pęcherzyków jest duży, oraz struktura bąbelkowa7 Ponadto, ponieważ materiał pozostaje w beczce przez długi czas, stopiony materiał sieciuje zbyt mocno, a materiał kurczy się, gdy się pieni.

Co więcej, prawdopodobieństwo dyfuzji gazu wewnątrz stopionego materiału na powierzchnię zewnętrzną jest również wyższe, co prowadzi do zwiększenia gęstości produktu.
Prędkość ślimaka jest wyższa, materiał pozostaje w cylindrze przez krótszy okres czasu, proces rozkładu środka spieniającego jest krótszy, wytwarzanie gazu jest niewystarczające, co zwykle skutkuje mniejszą liczbą pęcherzyków, mniejszymi rozmiarami i szybszym procesem. Gdy proces jest przeprowadzany zbyt szybko, na wyjściu z matrycy do wytłaczania resztkowy środek spieniający nie może zostać całkowicie rozłożony, co skutkuje wyższą gęstością produktu.
Ponadto materiał pozostaje w rezydencji przez krótki czas, zdecydowanie krótki czas sieciowania, niski stopień sieciowania, przywieranie do ścianki stopu, wraz ze wzrostem ilości gazu rozkładającego AC, stop o niskim stopniu usieciowania nie jest w stanie wytrzymać ciśnienia gazu i powoduje pęknięcie stopu.
Ogólnie rzecz biorąc, gdy prędkość jest niska, gęstość jest wysoka. Wraz ze wzrostem prędkości gęstość maleje. Po osiągnięciu określonej wartości gęstość zaczyna rosnąć. Można zauważyć, że jeśli prędkość obrotowa ślimaka jest zbyt wysoka lub zbyt niska, rozmiar pęcherzyków będzie inny i pojawią się pęcherzyki lub pęknięte pęcherzyki. Jeśli prędkość jest zbyt duża, materiał nie będzie dobrze uplastyczniony, a gaz będzie się ulatniał.
Ciśnienie wytłaczania
Ciśnienie wytłaczania jest zbyt niskie, rozkład AC gazu wytwarzanego w stopie, współczynnik dyfuzji jest zbyt duży, a rozpuszczalność jest bardzo mała, co powoduje ucieczkę dużej ilości gazu; ciśnienie wytłaczania wzrasta, rozpuszczalność gazu w stopie wzrasta, liczba jąder wzrasta, otwory pęcherzykowe są mniejsze, a gęstość jest również niewielka.

Rola dodatków w procesie spieniania
Ogólna temperatura rozkładu środków sieciujących wynosi 120°C, co może spełnić wymóg bycia wyższą niż temperatura topnienia PE i niższą niż temperatura rozkładu PE. Środki porotwórcze AC8.
W tej temperaturze środek sieciujący rozpada się na wolne rodniki, które są bardziej aktywne chemicznie i mogą wychwytywać atomy wodoru z łańcuchów PE. Powoduje to, że atomy węgla w łańcuchach polimerowych stają się aktywnymi wolnymi rodnikami. Wolne rodniki z dwóch lub więcej łańcuchów łączą się ze sobą, tworząc wiązania chemiczne C-C, które tworzą strukturę przypominającą siatkę.
Po usieciowaniu PE stopień usieciowania może osiągnąć 80%. Lepkość stopu wzrasta, aby uzyskać drobną i jednolitą porowatą strukturę o wysokim współczynniku rozszerzalności arkusza pianki. Jednakże, gdy ilość środka sieciującego jest zbyt duża, szybkość sieciowania jest zbyt duża.
W tym czasie AC jest już za późno na rozkład. Lepkość stopionego materiału jest już bardzo duża. Pęcherzyki nie są w pełni rozwinięte. Dlatego ciśnienie pęcherzyków in vivo jest bardzo duże. Po usunięciu ciśnienia zewnętrznego produkt wydaje się popękany i pomarszczony.
Aby uzyskać doskonałą strukturę pęcherzyków, potrzebny jest co najmniej żel 60% przy użyciu odpowiedniej ilości środka sieciującego. Zazwyczaj wytrzymałość produktu na rozciąganie wzrasta, a następnie spada wraz z użyciem większej ilości środka sieciującego.
Powodem, dla którego arkusz płyty piankowej jest formowany z niską jakością, dużym rozmiarem otworu na pęcherzyki i małą ilością, jest to, że środek porotwórczy jest w zasadzie całkowicie rozkładany w wytłaczarce, a większość gazów w przesyconym stopie dyfunduje i ucieka na zewnątrz stopu, i brakuje rdzeni pęcherzykowych.
Tak więc stopiony materiał w ekstruderze powinien zawierać dużo gazu lub niewielką ilość środka porotwórczego AC. W rzeczywistości, nawet jeśli w stopionym materiale pozostało trochę środka porotwórczego, może on nadal działać jako jądro. Po wydostaniu się z formy może się spienić.

Wpływ dozowania środka porotwórczego AC na strukturę otworu pęcherzykowego i wydajność spienionego arkusza. Proces spieniania jest złożonym procesem fizykochemicznym, spienianie wymaga rozszerzenia ciśnienia gazu na zewnątrz i napięcia powierzchniowego stopionej ściany pęcherzyka, aby osiągnąć dynamiczną równowagę.
Zgodnie z mechanizmem zarodkowania pianki "hot spot", jeśli formowanie w określonym czasie nie może utworzyć dużej liczby zarodków pęcherzyków, nie można uzyskać jednorodności otworu pęcherzykowego i gęstości pianki. Jednym z ważnych czynników decydujących o tym, czy podczas procesu formowania może powstać duża liczba zarodków, jest ilość AC w układzie.
Teoretycznie, wraz ze wzrostem zawartości prądu przemiennego w gazie, wzrasta również wytwarzanie energii, ale większa zawartość prądu przemiennego nie zawsze jest lepsza.
Gdy dawka przekroczy pewien limit, ilość gazu wzrasta, szybkość rozkładu AC wzrasta, większa niż szybkość sieciowania środka sieciującego, więc ilość gazu wydostającego się ze stopu stopniowo wzrasta, powodując stopniowy wzrost całkowitej gęstości powierzchni produktu.
Wydłużenie przy zerwaniu produktu zmniejsza się, a następnie wzrasta wraz ze wzrostem dawki AC. Dzieje się tak, ponieważ gdy dawka AC jest mała, szybkość rozkładu AC jest zgodna z szybkością sieciowania środka sieciującego, wraz ze wzrostem dawki AC, jego szybkość rozkładu również wzrasta, gaz w stopie nie może być w pełni rozprężony, więc wytrzymałość produktu jest zmniejszona.
Wybór polimeru ma kluczowe znaczenie dla określenia właściwości pianki.Prawda
Różne polimery wchodzą w unikalne interakcje ze środkami spieniającymi, bezpośrednio wpływając na właściwości pianki, takie jak wytrzymałość i izolacja termiczna.
Wszystkie procesy spieniania ekstruzyjnego wykorzystują ten sam środek spieniający.Fałsz
W zależności od pożądanych właściwości pianki stosowane są różne środki spieniające, takie jak chemiczne i fizyczne środki porotwórcze.
Jakie są zastosowania spieniania ekstruzyjnego?
Spienianie ekstruzyjne oferuje wszechstronne rozwiązania w produkcji, przyczyniając się do powstawania lekkich i izolowanych produktów w wielu sektorach.
Spienianie ekstruzyjne jest stosowane w przemyśle opakowaniowym, motoryzacyjnym i budowlanym do produkcji lekkich, izolowanych materiałów, zwiększając wydajność i obniżając koszty.

Proces spieniania przez wytłaczanie polega na podgrzewaniu, mieszaniu i wytłaczaniu surowców poliuretanowych przez wytłaczarkę w celu utworzenia ciągłego spienionego materiału. Proces ten charakteryzuje się ciągłością i wysoką wydajnością i jest dobry do masowej produkcji. Wytłaczane spienione produkty mają zwykle płaską powierzchnię i jednolitą strukturę pęcherzyków i są dobre do zastosowań wymagających izolacji termicznej lub akustycznej na dużych powierzchniach.
Budowa
Piankę ekstrudowaną można wykorzystać do produkcji wszelkiego rodzaju materiałów wodoodpornych, termoizolacyjnych i dźwiękochłonnych, takich jak warstwa izolacyjna z pianki ekstrudowanej, płyty dźwiękochłonne z pianki ekstrudowanej, płyty ze sztywnej pianki ekstrudowanej itp. Materiały te są często wykorzystywane do budowy ścian zewnętrznych, dachów, piwnic, ścian itp.
Przemysł opakowań
Wytłaczana pianka może być wykorzystywana do produkcji wszelkiego rodzaju materiałów opakowaniowych, takich jak wytłaczana piankowa folia opakowaniowa z tworzywa sztucznego, wytłaczane piankowe podkładki ochronne, wytłaczane piankowe materiały amortyzujące itp. Materiały te są często wykorzystywane do pakowania elektroniki, sprzętu AGD, zabawek, żywności i nie tylko.
Przemysł motoryzacyjny
Wytłaczana pianka może być wykorzystywana do produkcji wszelkiego rodzaju części samochodowych, takich jak panele drzwiowe z wytłaczanej pianki, panele dachowe z wytłaczanej pianki, poduszki foteli samochodowych z wytłaczanej pianki itp. Części te są lekkie, wytrzymałe, dźwiękoszczelne, termoizolacyjne i odporne na uderzenia.
Przemysł meblarski
Spienianie ekstruzyjne może wytwarzać wszelkiego rodzaju płyty o dużej gęstości i materiały płytowe do mebli, takie jak spieniane ekstruzyjnie panele meblowe, biurka, szafki, sofy itp. Materiały te są lekkie, piękne, energooszczędne, o dobrej odporności ogniowej i właściwościach przeciwdrobnoustrojowych.
Spienianie ekstruzyjne obniża koszty materiałów w procesie produkcji.Prawda
Tworząc lekkie produkty, spienianie ekstruzyjne zmniejsza ilość wymaganego surowca, obniżając w ten sposób koszty.
Spienianie ekstruzyjne jest stosowane wyłącznie w przemyśle opakowaniowym.Fałsz
Spienianie ekstruzyjne jest wykorzystywane w różnych sektorach, w tym motoryzacyjnym i budowlanym, do zastosowań takich jak izolacja termiczna i amortyzacja.
Jakie są różnice między procesem wytłaczania pianki a formowaniem pianki?
Zrozumienie różnic między pianką wytłaczaną a pianką formowaną ma kluczowe znaczenie dla optymalizacji właściwości materiału i wydajności produkcji w różnych zastosowaniach.
Pianka wytłaczana wymaga ciągłej produkcji, oferując jednolitą gęstość i elastyczność, podczas gdy pianka formowana jest tworzona w formach, zapewniając precyzyjne kształty i większą integralność strukturalną. Każdy proces zaspokaja inne potrzeby przemysłowe, takie jak opakowania, motoryzacja i budownictwo.

Przepływ procesu
Spienianie przez wytłaczanie polega na podgrzewaniu, mieszaniu i wytłaczaniu surowców poliuretanowych przez wytłaczarkę w celu uzyskania ciągłego spienionego materiału. Spienianie wtryskowe i formowanie to różne sposoby spieniania.
Spienianie wtryskowe polega na umieszczeniu surowca w maszynie do formowania wtryskowego, podgrzaniu go i zmiękczeniu, a następnie wtryśnięciu do formy w celu nadania jej kształtu. Formowanie pianki polega na wlaniu surowca do formy, podgrzaniu go i spienieniu oraz wypełnieniu każdego rogu formy.
Zasada
Spienianie przez wytłaczanie polega na dodaniu środka porotwórczego do stopionego tworzywa sztucznego w wytłaczarce, a następnie wytłaczaniu stopionego tworzywa przez głowicę wytłaczarki w celu jego uformowania. Po dotarciu do dyszy głowicy wytłaczarki następuje gwałtowny spadek ciśnienia, który powoduje, że środek porotwórczy rozkłada się bardzo szybko i wytwarza gaz, a tworzywo sztuczne rozszerza się i tworzy pianę.
Formowanie pianki polega na zmieszaniu plastikowych granulek i środka porotwórczego i umieszczeniu ich w formie, a następnie podgrzaniu, stopieniu i spienieniu. Pianka formowana jest wtedy, gdy weźmiesz plastikowe granulki i środek porotwórczy i umieścisz je w formie, a następnie podgrzejesz i stopisz, a środek porotwórczy rozkłada się i wytwarza gaz, a to powoduje, że tworzywo sztuczne rozszerza się i tworzy piankę.
Charakterystyka formowania
Wytłaczana pianka: Gaz może rozszerzać się w dłuższym czasie i na większej przestrzeni, a jego forma jest wysoce regulowana, dzięki czemu może być produkowany w różnych kształtach, takich jak rury, pręty i płyty. Skóra powierzchni jest stosunkowo szorstka, ale skurcz wewnętrzny jest niewielki i nadaje się do masowej produkcji.
Pianka formowana: Gaz może rozszerzać się tylko do ograniczonej pozycji formy, forma jest bardziej stała, skóra jest gładka, a wewnętrzny skurcz nie jest łatwy. Ponieważ potrzebne są formy, kształt i rozmiar muszą być dostosowane, a masowa produkcja jest trudna.

Scenariusze zastosowań
Ze względu na różnicę w charakterystyce formowania, pianka formowana i wytłaczana mają różne zastosowania.
Wytłaczana pianka nadaje się do ciągłych linii produkcyjnych i jest dobra do masowej produkcji z płaską powierzchnią i jednolitą strukturą pęcherzyków.
Wytłaczana pianka nadaje się do wytwarzania produktów piankowych o większej gęstości i dobrej wytrzymałości, takich jak materiały termoizolacyjne, materiały do izolacji akustycznej klimatyzacji, wnętrza samochodów itp.
Formowana pianka jest dobra do tworzenia niestandardowych i skomplikowanych rzeczy, a można tworzyć różne formy do różnych rzeczy. Z formowanej pianki można tworzyć wszelkiego rodzaju przedmioty, takie jak zabawki i puzzle 3D.
Zalety i wady
Spienianie ekstruzyjne ma wiele zalet. Jest wydajne, stabilne, łatwe do kontrolowania i świetnie nadaje się do masowej produkcji.
Wadą jest to, że inwestycja w sprzęt jest duża, odpowiednia do ciągłej produkcji. Zalety formowanej pianki to dostosowanie, złożona struktura, odpowiednia do produkcji małych partii i produktów o złożonej strukturze. Wadą jest dłuższy cykl produkcyjny, odpowiedni do produkcji przerywanej.
Pianka wytłaczana jest bardziej opłacalna w produkcji masowej niż pianka formowana.Prawda
Ciągły proces produkcji pianki ekstruzyjnej zmniejsza koszty robocizny i materiałów, dzięki czemu nadaje się do operacji na dużą skalę.
Pianka formowana ma zawsze większą gęstość niż pianka wytłaczana.Fałsz
Formowana pianka może mieć różną gęstość w zależności od składu i zastosowania i nie jest z natury wyższa niż pianka wytłaczana.
Wnioski
Spienianie metodą wytłaczania9 to sposób ciągłego wytwarzania pianki poprzez topienie i wytłaczanie w wysokich temperaturach. Stosuje się ją głównie do nadawania lekkości przedmiotom, zatrzymywania ciepła i zapobiegania drganiom. Ludzie używają do tego różnych materiałów, takich jak kwas polimlekowy (PLA), polietylen (PE) i kopolimer etylenu i octanu winylu (EVA). Używa się ich do różnych rzeczy, takich jak opakowania na żywność, materiały budowlane i części samochodowe.
Etapy procesu obejmują mieszanie surowców, plastyfikację i wytłaczanie, spienianie, wytłaczanie przez matrycę, chłodzenie i kształtowanie, starzenie oraz cięcie i pakowanie. Wytłaczana pianka10 nadaje się do produkcji na dużą skalę z wyższą wydajnością i stałą jakością w porównaniu z pianką formowaną.
-
Zrozumienie procesu spieniania przez wytłaczanie może poszerzyć wiedzę na temat materiałoznawstwa i jego zastosowań w różnych branżach. ↩
-
Wiedza na temat spieniania metodą wytłaczania z rozdmuchiwaniem może zapewnić wgląd w innowacyjne techniki produkcji i wydajność materiałową. ↩
-
Poznanie właściwości pianki EVA może pomóc odkryć jej wszechstronność w zastosowaniach takich jak sprzęt sportowy i materiały dźwiękochłonne. ↩
-
Zrozumienie działania środków porotwórczych ma kluczowe znaczenie dla optymalizacji produkcji pianki i poprawy właściwości materiału. ↩
-
Dowiedz się, jak temperatura wytłaczania wpływa na wielkość pęcherzyków i gęstość pianki, zapewniając lepszą jakość produktu. ↩
-
Zbadanie znaczenia środków sieciujących w osiąganiu pożądanych właściwości i stabilności pianki. ↩
-
Poznanie czynników wpływających na strukturę pęcherzyków może prowadzić do lepszej jakości pianki i wydajności w procesach produkcyjnych. ↩
-
Zrozumienie roli środków porotwórczych AC może pomóc zoptymalizować produkcję pianki i poprawić jakość produktu. ↩
-
Zapoznaj się z tym linkiem, aby zrozumieć proces i zastosowania spieniania ekstruzyjnego w różnych branżach. ↩
-
Dowiedz się więcej o zaletach pianki wytłaczanej, zwłaszcza w produkcji masowej i jej zastosowaniach w różnych sektorach. ↩




 PL
 EN
 ES
 FR
 DE
 PT
 AR
 RU
 JA
 KO
 IT
 NL
 TR
 ID
