

La acumulación de material en la matriz, a menudo denominada "drool", "bleed" o "plate-out", es un problema frecuente en la extrusión de plásticos que puede comprometer la calidad del producto y dificultar la eficacia de la producción. Este fenómeno se produce cuando se acumula material en la matriz, especialmente en la salida de la matriz o cerca de ella, debido a factores como el diseño de la matriz, propiedades del material1o las condiciones del proceso. Para garantizar procesos de extrusión fluidos y de alta calidad, es esencial conocer sus causas y aplicar estrategias de prevención eficaces.
La formación de la matriz en la extrusión de plásticos se debe principalmente a geometría de salida de la matriz2Los problemas de calidad de las matrices, las propiedades de los materiales y las condiciones del proceso, como la presión y la velocidad elevadas, pueden mitigarse optimizando el diseño de las matrices, los medios auxiliares del proceso y el control de los materiales.
La acumulación de troqueles puede eliminarse por completo con un diseño adecuado de los mismos.Falso
Aunque un diseño adecuado de la matriz puede reducir significativamente la acumulación de material, es posible que no la elimine por completo debido a otros factores como las propiedades del material y las condiciones del proceso.
Las propiedades del material desempeñan un papel crucial en la fabricación de matrices.Verdadero
Ciertos materiales, como las mezclas de polímeros o aquellos con amplias distribuciones de peso molecular, son más propensos a la formación de troqueles debido a su composición química o a sus características de procesado.
¿Qué causa la acumulación de matriz en la extrusión de plástico?
La acumulación de troqueles se debe a una combinación de factores que interactúan durante el proceso de extrusión. A continuación se analizan los principales responsables:
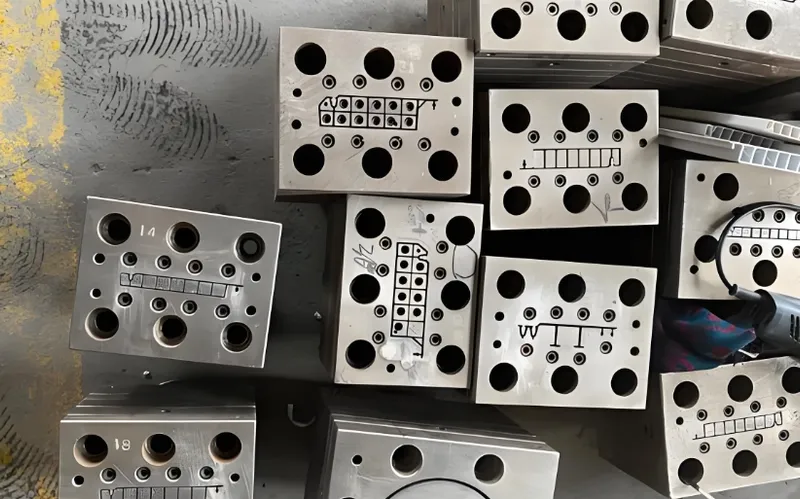
- Geometría de salida del troquel: La forma y el ángulo de la salida de la matriz influyen significativamente en la acumulación. Las investigaciones demuestran que los bordes afilados o las salidas de matriz convergentes, como un ángulo de 90°, pueden aumentar la acumulación del labio de la matriz (DLBU). Por el contrario, una salida biselada (por ejemplo, 15° para el HDPE) puede reducirlo al aliviar la presión y la velocidad de la masa fundida. Incluso pequeñas imperfecciones, como un pequeño radio de 0,010 pulgadas en la salida de la matriz, pueden desencadenar el desgarro de la superficie y la acumulación con determinados polímeros Efecto de la geometría de salida de la matriz en el fenómeno de baba interna de la matriz durante la extrusión lineal de polietileno de alta densidad fundido; Las matrices más afiladas consiguen extrusiones más suaves | Tecnología de plásticos.

- Propiedades del material: Los polímeros con aditivos, inorgánicos o distribuciones de peso molecular (MWD) amplias son especialmente susceptibles. Por ejemplo, la humedad en el material puede acelerar la separación de los componentes en condiciones de cizallamiento y temperatura elevadas, provocando la acumulación. Los materiales como el HDPE son propensos a este problema debido a la degradación inducida térmicamente que aumenta la elasticidad de la masa fundida NOVA-Chem-Tech-Bulletin-Die-Lip-Buildup-FINAL.pdf; Investigación del fenómeno de la baba de la matriz para la masa fundida de polímero HDPE.

- Condiciones del proceso: Una presión y velocidad elevadas de la masa fundida pueden crear vacíos o vórtices que atraen los componentes más ligeros hacia los labios de la matriz, exacerbando la acumulación. Esto es especialmente evidente en extrusiones de alta velocidad o al procesar materiales con perfiles reológicos variables.
La deformación de la matriz sólo se produce en los procesos de extrusión de alta velocidad.Falso
Aunque los procesos de alta velocidad pueden empeorar la acumulación en la matriz, también puede producirse en procesos más lentos, dependiendo del diseño de la matriz y de las propiedades del material.
¿Cómo evitar la acumulación de troqueles?
Prevenir la acumulación de troqueles requiere un enfoque proactivo y adaptado. He aquí algunas estrategias de eficacia probada:

-
Optimizar el diseño de troqueles: Ajustar la salida de la matriz a una forma divergente, como un bisel de 15° para HDPE, reduce la presión y la velocidad de fusión, minimizando la acumulación. Es aconsejable probar primero estas modificaciones en equipos más pequeños y consultar a los fabricantes de maquinaria NOVA-Chem-Tech-Bulletin-Die-Lip-Buildup-FINAL.pdf.
-
Utilizar ayudas al proceso: Los aditivos que reducen la fractura de la masa fundida también pueden mitigar la acumulación en la matriz, ofreciendo una solución flexible sin grandes cambios en el equipo.
-
Control de la humedad del material: Secar los materiales por debajo de 0,05 wt% de humedad evita la separación y la acumulación, especialmente en las mezclas de polímeros. La combinación de componentes con perfiles reológicos similares reduce aún más los riesgos.

-
Aplicar revestimientos para troqueles: Los revestimientos metálicos uniformes del interior de la matriz resisten la abrasión y la adherencia del polímero, aunque pueden necesitar un repintado periódico.
-
Mantenimiento y limpieza periódicos: Un programa rutinario de inspección y limpieza del troquel evita que la acumulación aumente, incluida la comprobación del desgaste y la garantía de una alineación adecuada.
Los auxiliares de proceso son el método más eficaz para evitar la acumulación de troqueles.Falso
Aunque las ayudas al proceso pueden ser útiles, el mejor método de prevención varía en función de la causa específica, como el diseño de la matriz o las propiedades del material.
¿Cuáles son los materiales más comunes afectados por la acumulación de troqueles?
Algunos materiales son más propensos a acumulación de troqueles3 debido a sus características inherentes. He aquí un desglose:
| Material | Susceptibilidad a la acumulación de troqueles | Notas |
|---|---|---|
| HDPE | Alta | Propenso a la degradación térmica y al hinchamiento de la matriz. |
| LDPE | Moderado | Se ve afectado por las propiedades de flujo y el contenido de humedad. |
| PP | Moderado | Influencia del estereoisomerismo y de la distribución del peso molecular. |
| Mezclas de polímeros | Alta | La separación por cizallamiento provoca una acumulación importante. |
-
HDPE (polietileno de alta densidad): Altamente susceptible debido al hinchamiento de la matriz y a los efectos de la degradación térmica en elasticidad de fusión4.
-
LDPE (polietileno de baja densidad): Afectación moderada, a menudo relacionada con las propiedades de flujo y la humedad.
-
PP (polipropileno): Varía según el grado, con un MWD más amplio que aumenta la susceptibilidad.
-
Mezclas de polímeros: Alto riesgo debido a la separación de componentes por cizallamiento y temperatura.
Todos los materiales son igual de susceptibles a la formación de troqueles.Falso
Los materiales como el HDPE y las mezclas de polímeros son más propensos debido a sus propiedades específicas, mientras que otros pueden verse menos afectados.
¿Cuáles son los pasos para solucionar la acumulación de troqueles?
Cuando se produce una acumulación de troqueles, un enfoque estructurado puede detectar y resolver el problema:
-
Aísle la fuente: Retire los componentes de la mezcla individualmente para identificar el material culpable.
-
Sustituir el polímero primario: Pruebe un polímero diferente para determinar si el problema es específico del material.
-
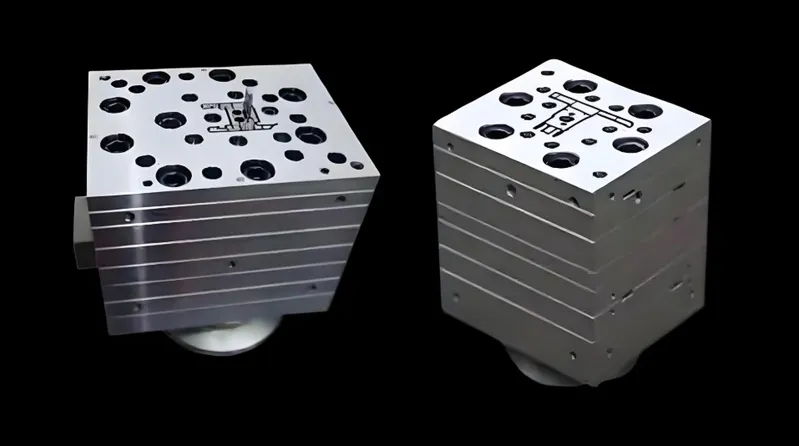
Inspeccione la salida del troquel: Compruebe si hay desgaste, daños o una geometría inadecuada que contribuya a la acumulación.
-
Evalúe una salida de troquel más ancha: Utilizar temporalmente una salida más amplia para evaluar el papel de la geometría.
-
Analizar la composición de la acumulación: Examinar la acumulación para identificar los componentes que se acumulan y ajustar la formulación.
La solución de problemas de acumulación de troqueles siempre requiere la sustitución del troquel.Falso
Muchos problemas pueden resolverse mediante ajustes del proceso o del material sin necesidad de sustituir la matriz.
Conclusión
La acumulación de material en la extrusión de plásticos es un reto complejo que afecta a la calidad y la eficacia del producto. Al abordar sus causas -geometría de la salida de la matriz, propiedades del material y condiciones del proceso- y aplicar soluciones como un diseño optimizado de la matriz, ayudas al proceso y control del material, los fabricantes pueden mantenerla bajo control. El mantenimiento periódico y la resolución sistemática de problemas garantizan un funcionamiento sin problemas.
-
Las propiedades de los materiales son fundamentales para evitar la acumulación de material en las matrices. Obtenga más información sobre cómo influyen en los procesos de extrusión y en la calidad del producto. ↩
-
La geometría de salida de la matriz desempeña un papel importante en la calidad de la extrusión. Descubra cómo su optimización puede reducir la acumulación y mejorar la producción. ↩
-
Comprender la formación de la matriz es crucial para mejorar la calidad y la eficacia de la extrusión. Explore este enlace para obtener información detallada y soluciones. ↩
-
La elasticidad de la masa fundida desempeña un papel fundamental en el procesado de plásticos. Descubra cómo influye en la producción y la calidad en este enlace informativo. ↩




 ES
 EN
 FR
 DE
 PT
 AR
 RU
 JA
 KO
 IT
 NL
 TR
 PL
 ID
